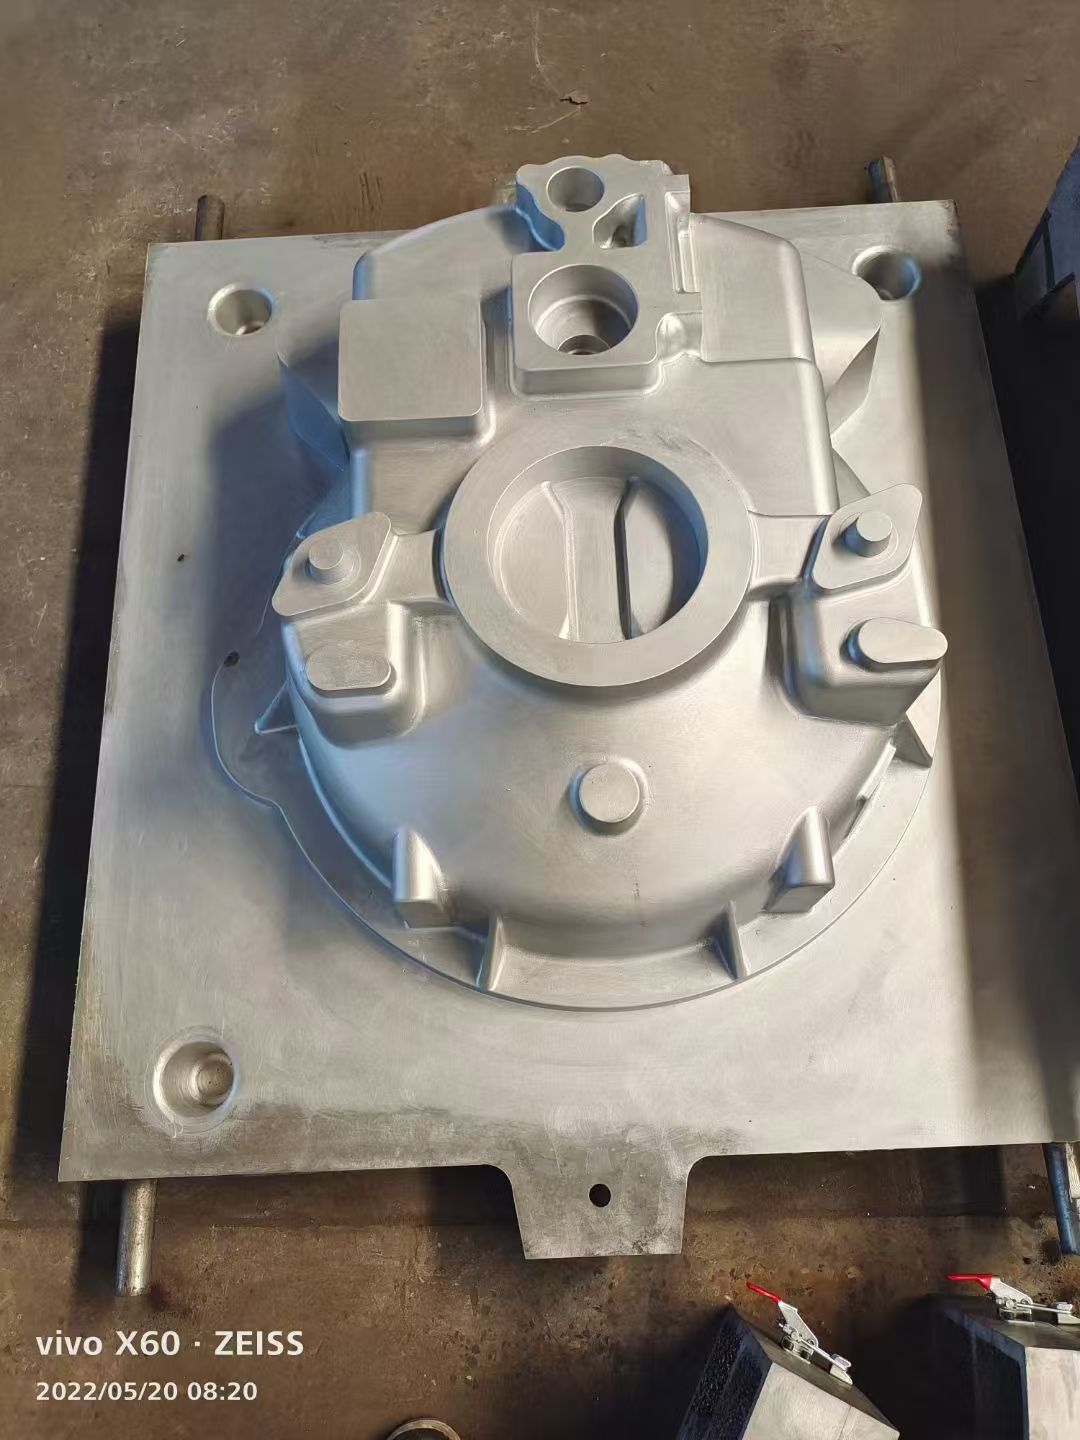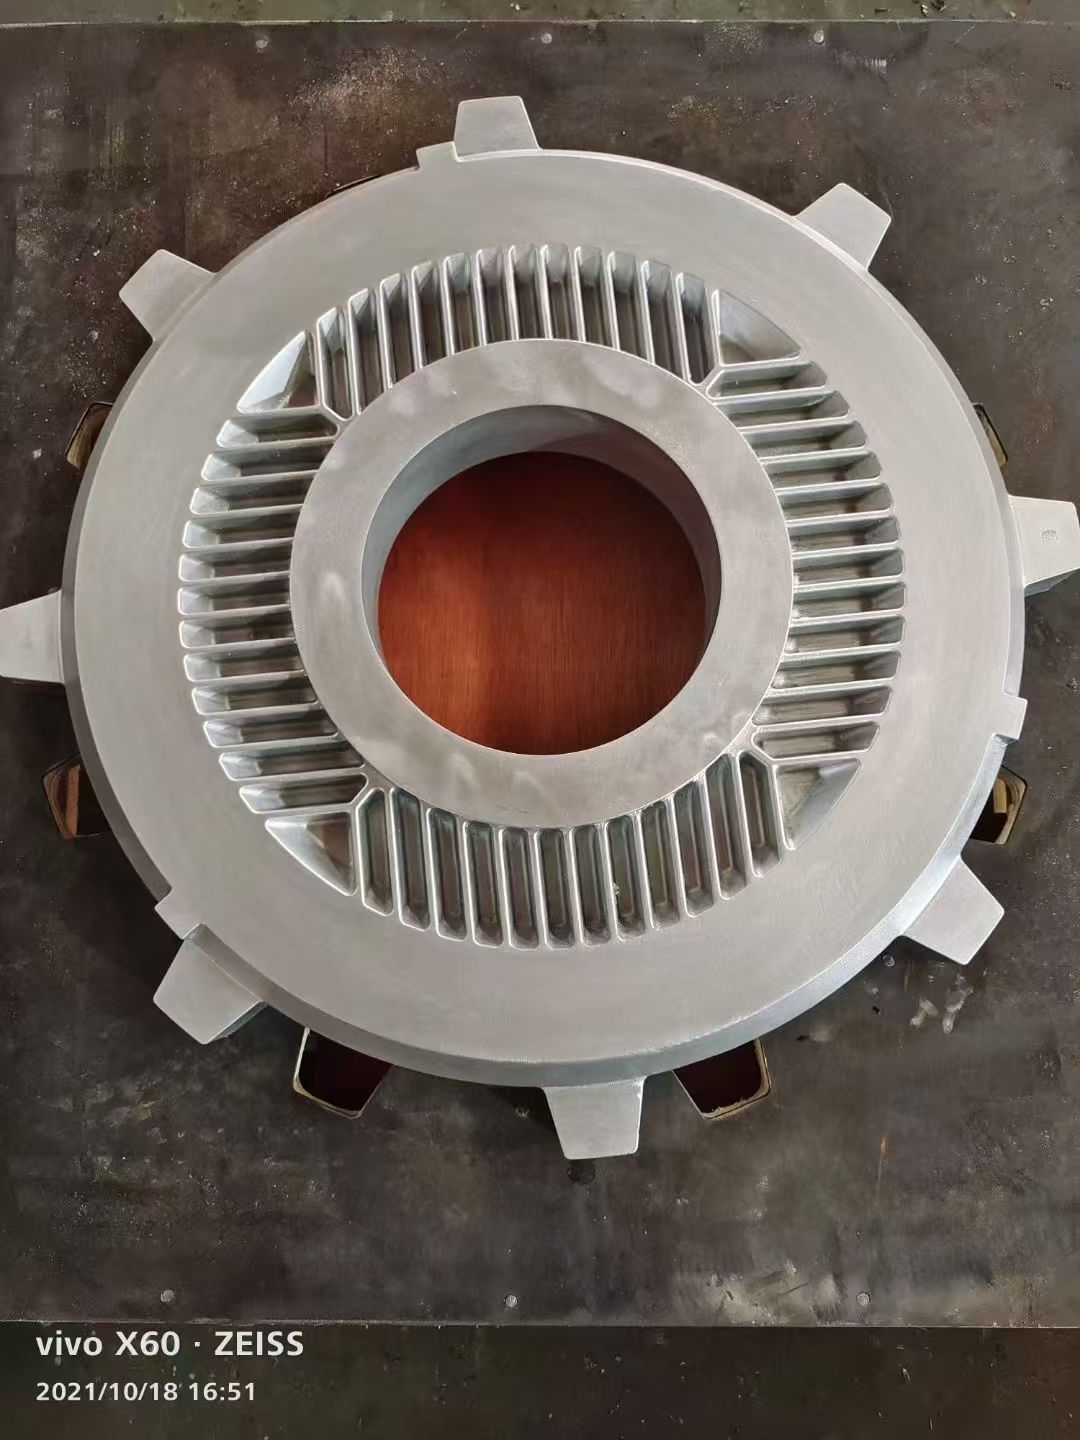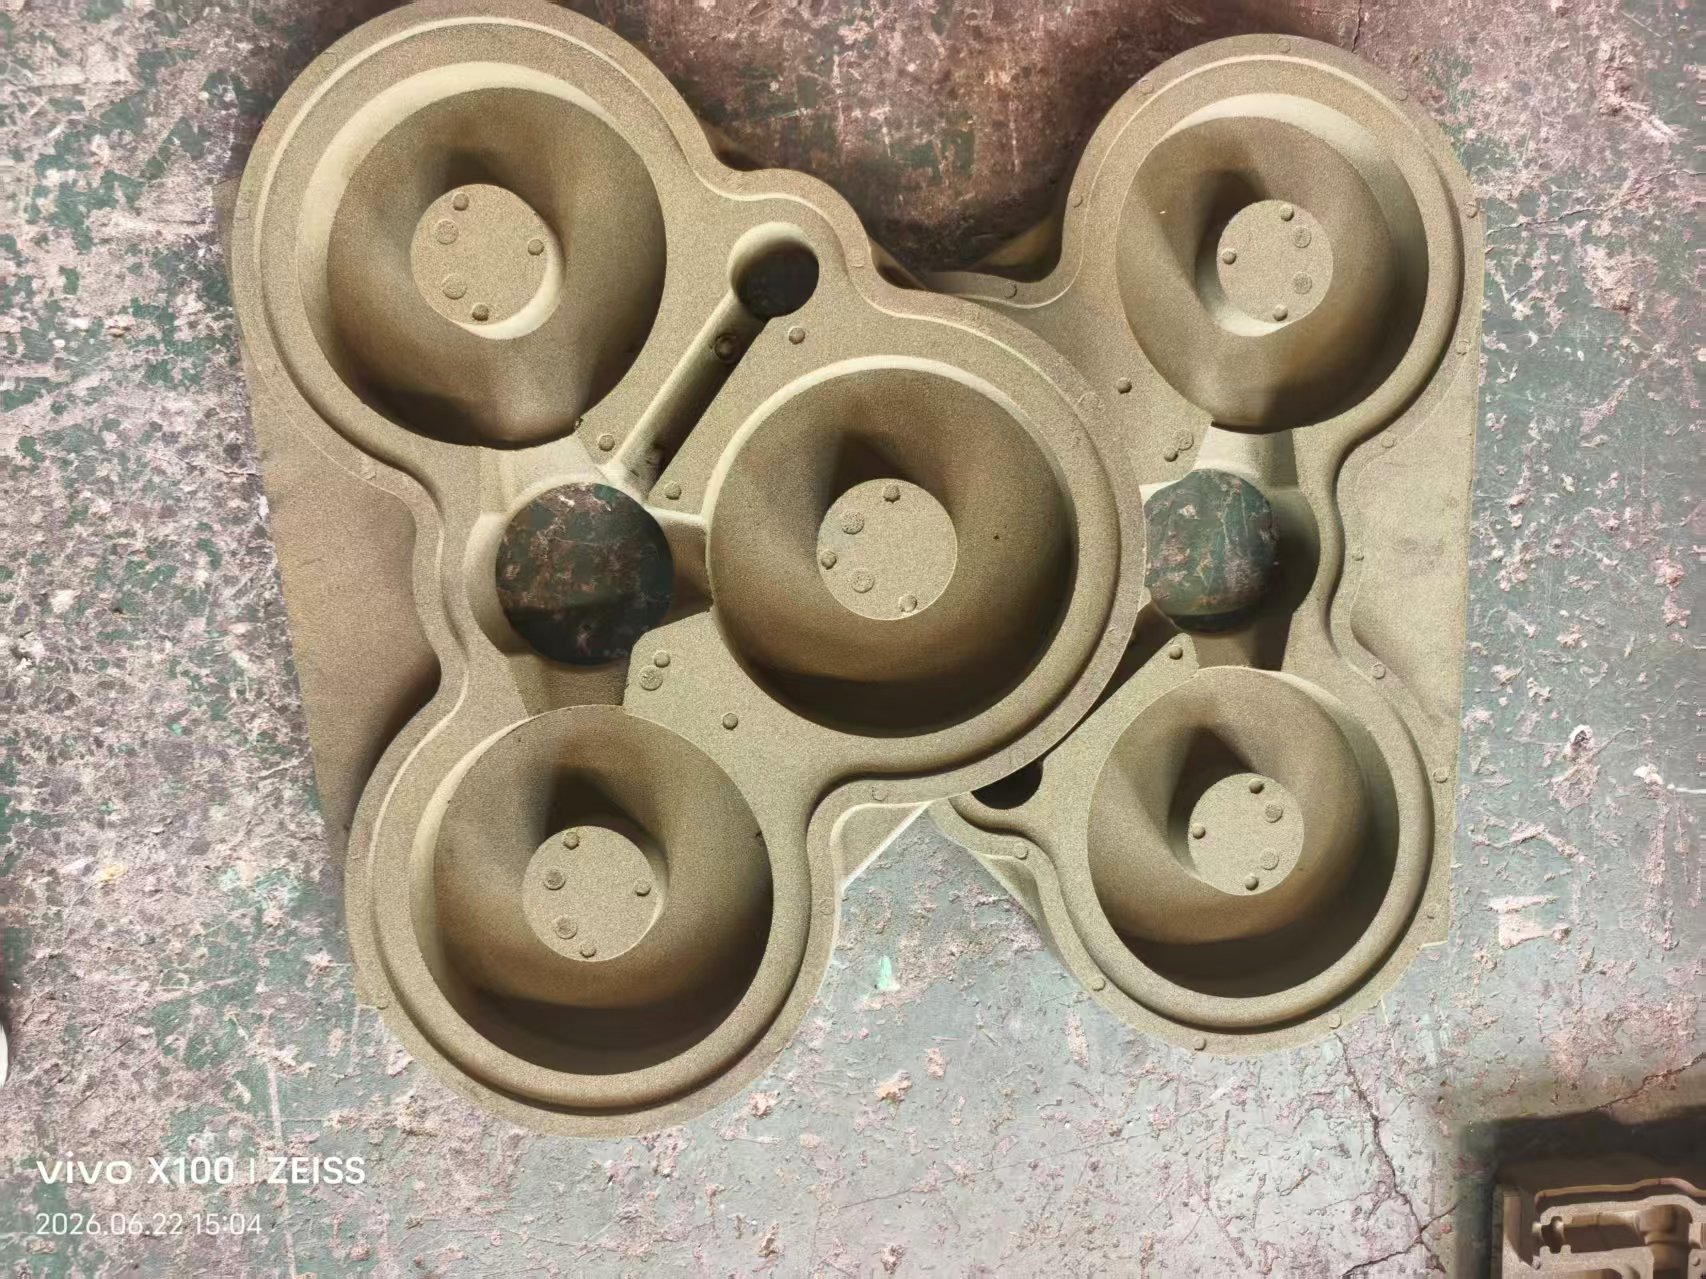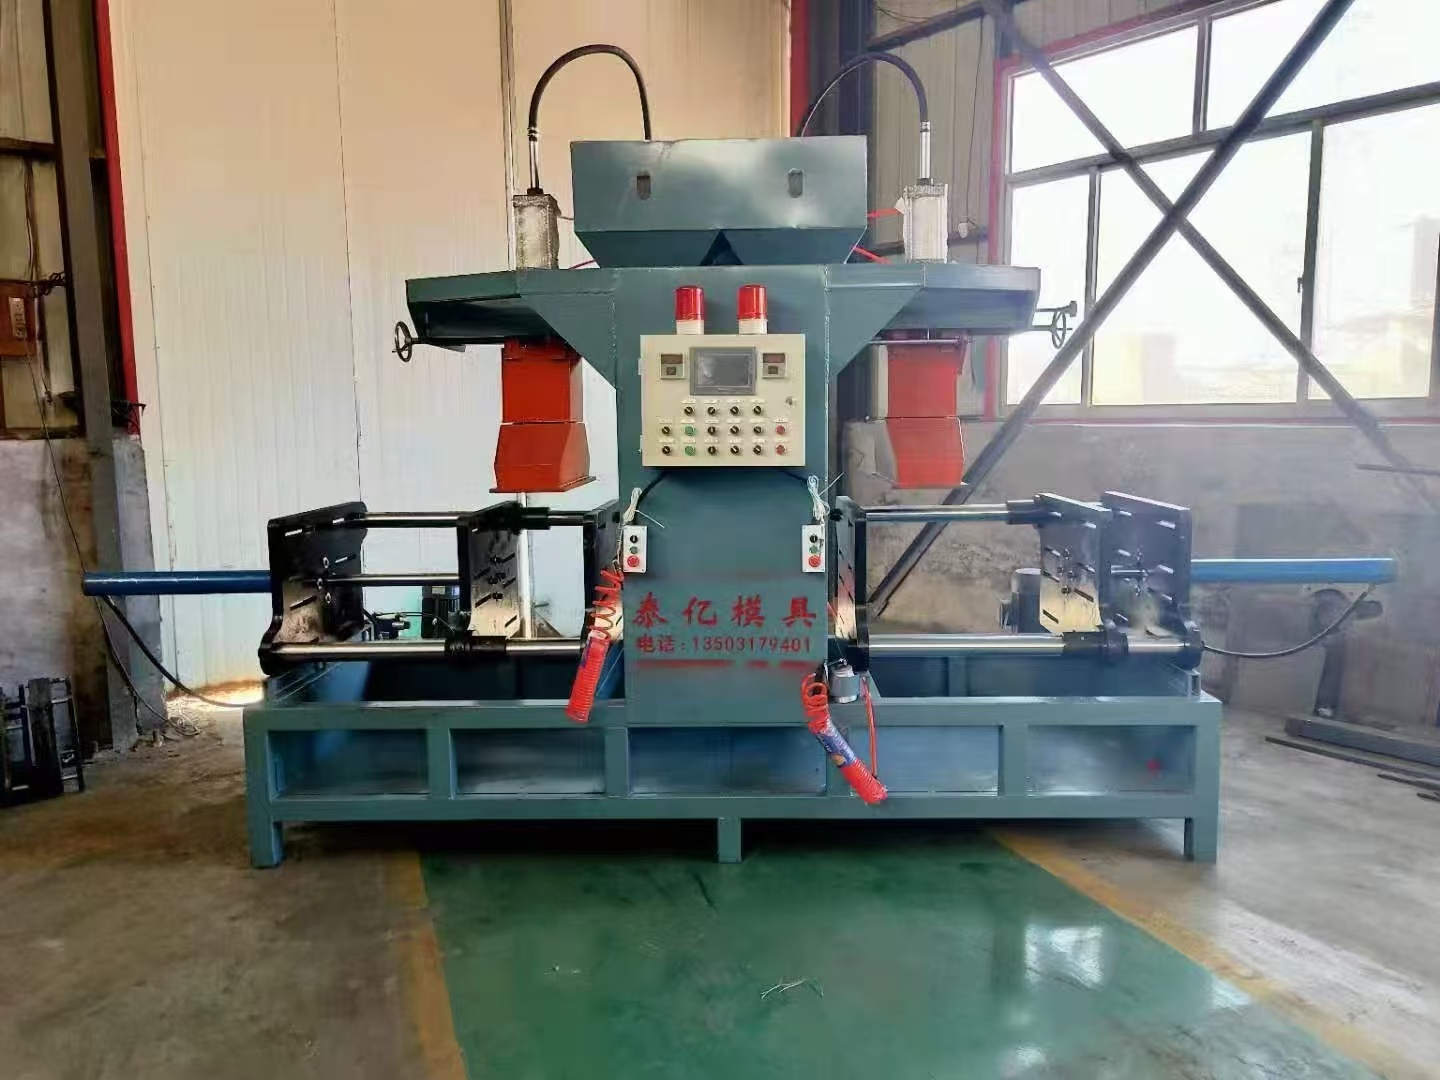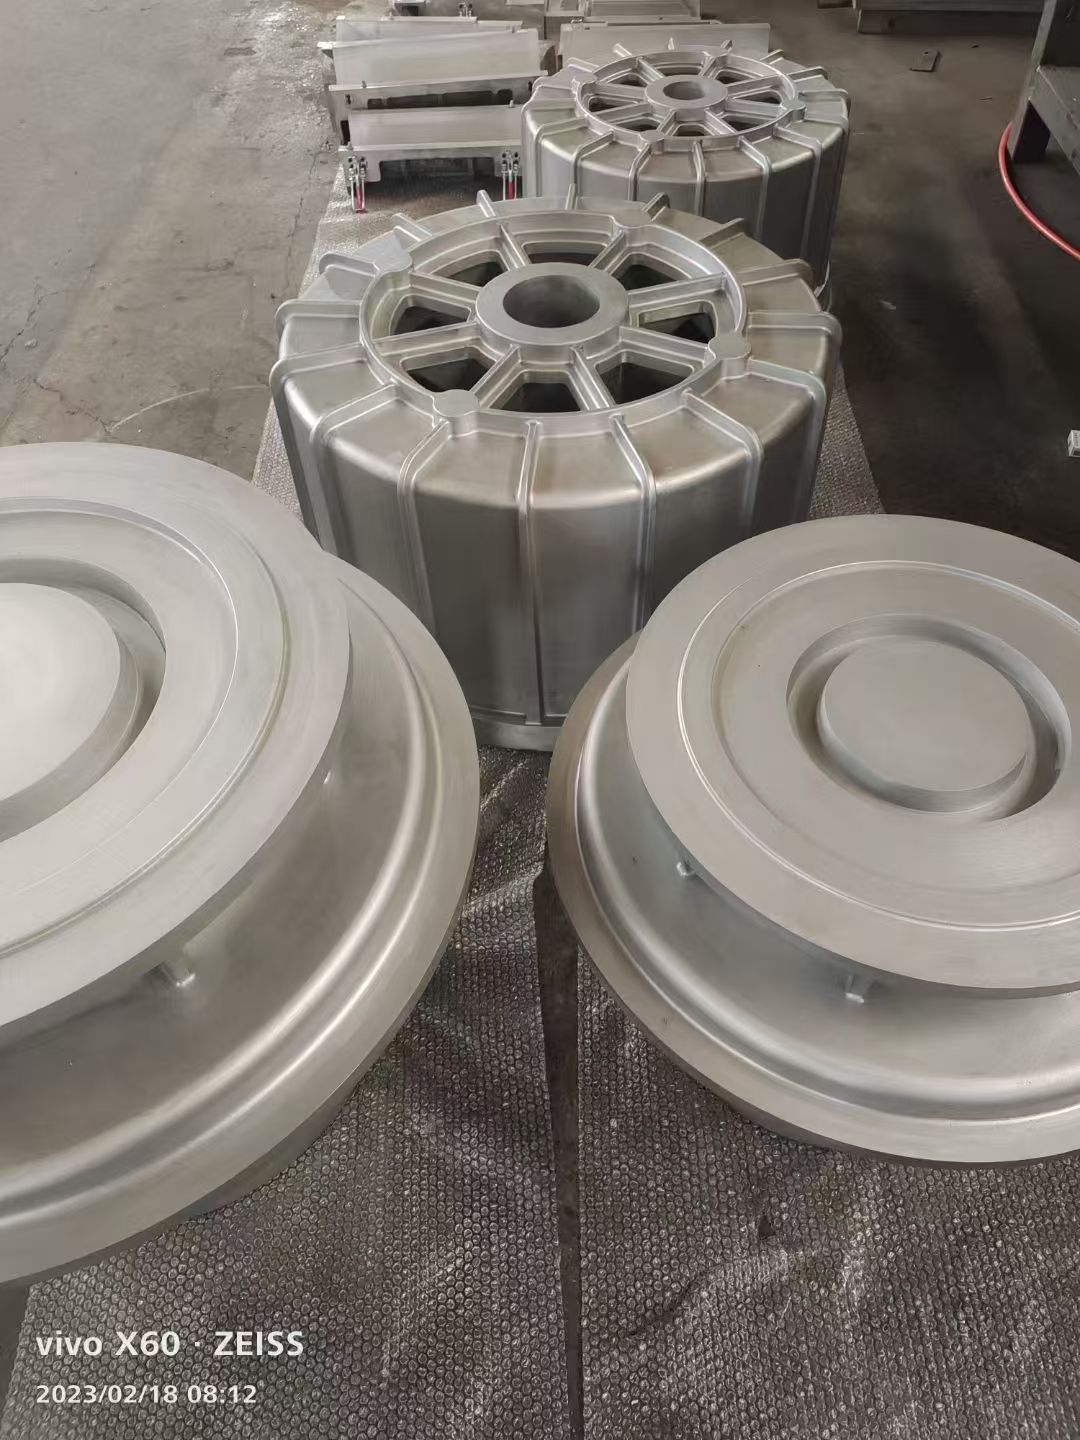
消失模模具,也叫泡沫模具、白模模具,是消失模铸造工艺里用来制作泡沫模样(白模)的专用模具。消失模铸造工艺,是将泡沫塑料制成和铸件外形完全一致的泡沫模样,埋入干砂当中,金属液浇注时高温将泡沫模样气化消失,金属液占据泡沫原有空间,冷却之后形成铸件。消失模模具就是用来成型泡沫模样的工装,泡沫模样的外形、尺寸精度,全部依靠消失模模具保障,模具品质直接决定泡沫模样成型效果,进而影响最终铸件质量。消失模铸造工艺不需要取出模型,不用制作砂芯,适合结构复杂、带有曲面、内腔异形结构的铸件,在工程机械壳体、机床铸件、箱体类铸件领域应用广泛。
消失模模具主体结构分为模具型腔、料枪进料口、排气结构、冷却水道、开合模导向定位部件、顶出机构等。型腔是泡沫模样成型的主体,型腔内壁复刻铸件外形轮廓;料枪口是泡沫珠粒进入型腔的通道,珠粒通过料枪注入密闭型腔;排气结构用来排出型腔内部空气,珠粒填充阶段,型腔内部空气如果无法排出,泡沫珠粒填充不实,模样会出现缺料、疏松问题;冷却水道通入冷却水,泡沫珠粒经过蒸汽加热膨胀融合成型之后,冷却水对模具降温,让泡沫模样定型,定型完成之后开模取出泡沫白模。顶出机构负责平稳顶出泡沫模样,泡沫材质质地偏软,顶出力不均衡,很容易造成泡沫模样变形、破损;导向定位组件保证上下模合模位置准确,防止模样错边。
消失模模具设计工作,需要充分结合消失模铸造工艺特点。首先要考虑泡沫模样收缩率,泡沫珠粒受热膨胀、冷却定型过程会产生收缩,模具型腔尺寸需要预留对应的收缩余量。设计时拆分模具分型面,对于结构复杂铸件,模具需要拆分成多块模块,设置多处活块,用来成型铸件凹槽、内孔等位置,方便泡沫模样脱模。进料料枪的位置选择十分关键,要保障泡沫珠粒能够均匀填满整个型腔,避免远端位置填充不足。同时合理布置排气孔,排气孔孔径需要控制,防止珠粒漏出模具。模具设计阶段还要评估泡沫模样脱模变形风险,薄壁、悬臂结构的泡沫件,成型之后容易变形,需要在模具阶段优化结构,增加工艺支撑,减少变形问题。模具设计同时兼顾模具加工难度、拆装检修便利性。
消失模模具常用材料有铝合金、树脂材料等,铝合金材质导热性能优秀,加工精度高,适合大批量泡沫模样生产;树脂类模具加工周期短,成本低,适合小批量试制产品。模具加工依靠数控加工中心完成型腔曲面加工,型腔表面需要打磨光滑,泡沫模样表面质量更好。模具装配完成之后,开展合模测试,校验开合模动作、密封性能,测试珠粒填充、蒸汽加热、冷却定型整套流程,调整工艺参数,直到泡沫模样成型稳定。
消失模模具生产泡沫模样的工艺流程:模具合模密封,泡沫珠粒通过料枪充入型腔;通入蒸汽加热,珠粒受热膨胀,相互粘结融合成整体泡沫模样;之后通入冷却水冷却模具,泡沫模样降温定型;冷却完成开模,顶出泡沫白模,白模经过干燥处理,后续可以涂刷耐火涂料,进入埋砂浇注工序。整套成型过程,蒸汽压力、加热时间、冷却时长,都会影响泡沫模样密度和强度。
消失模模具日常使用维护有对应的规范要求。生产前检查模具密封面有无破损,料枪、排气孔是否通畅;生产过程监控蒸汽、冷却参数,定时抽检泡沫模样外观尺寸,查看是否存在缺料、变形、融合不良等缺陷。生产结束清理模具型腔残留碎泡沫颗粒,清理堵塞的排气孔。定期检查密封胶条有无老化破损,密封失效会造成充料跑珠;检查顶出机构是否顺畅,导向部件有无磨损。模具存放避免磕碰型腔表面,做好防护。
消失模模具对应的消失模工艺优势突出,铸件结构设计自由度高,很多传统砂型铸造难以成型的复杂结构铸件,都可以采用消失模工艺生产。泡沫模样一体成型,减少铸件拼接带来的错边问题,铸件表面光洁度较好。但是消失模工艺也存在一定限制,浇注过程泡沫气化会产生气体,工艺管控不到位铸件容易出现气孔缺陷,模具设计阶段就要配合工艺方案做好防控。
近些年消失模工艺持续推广,消失模模具的加工工艺不断升级,数字化建模、精密数控加工广泛应用,模具型腔精度持续提升。模具冷却系统优化,缩短泡沫模样成型周期,提升生产效率。消失模模具作为消失模铸造的源头工装,在大型复杂铸件生产领域持续发挥重要的作用。