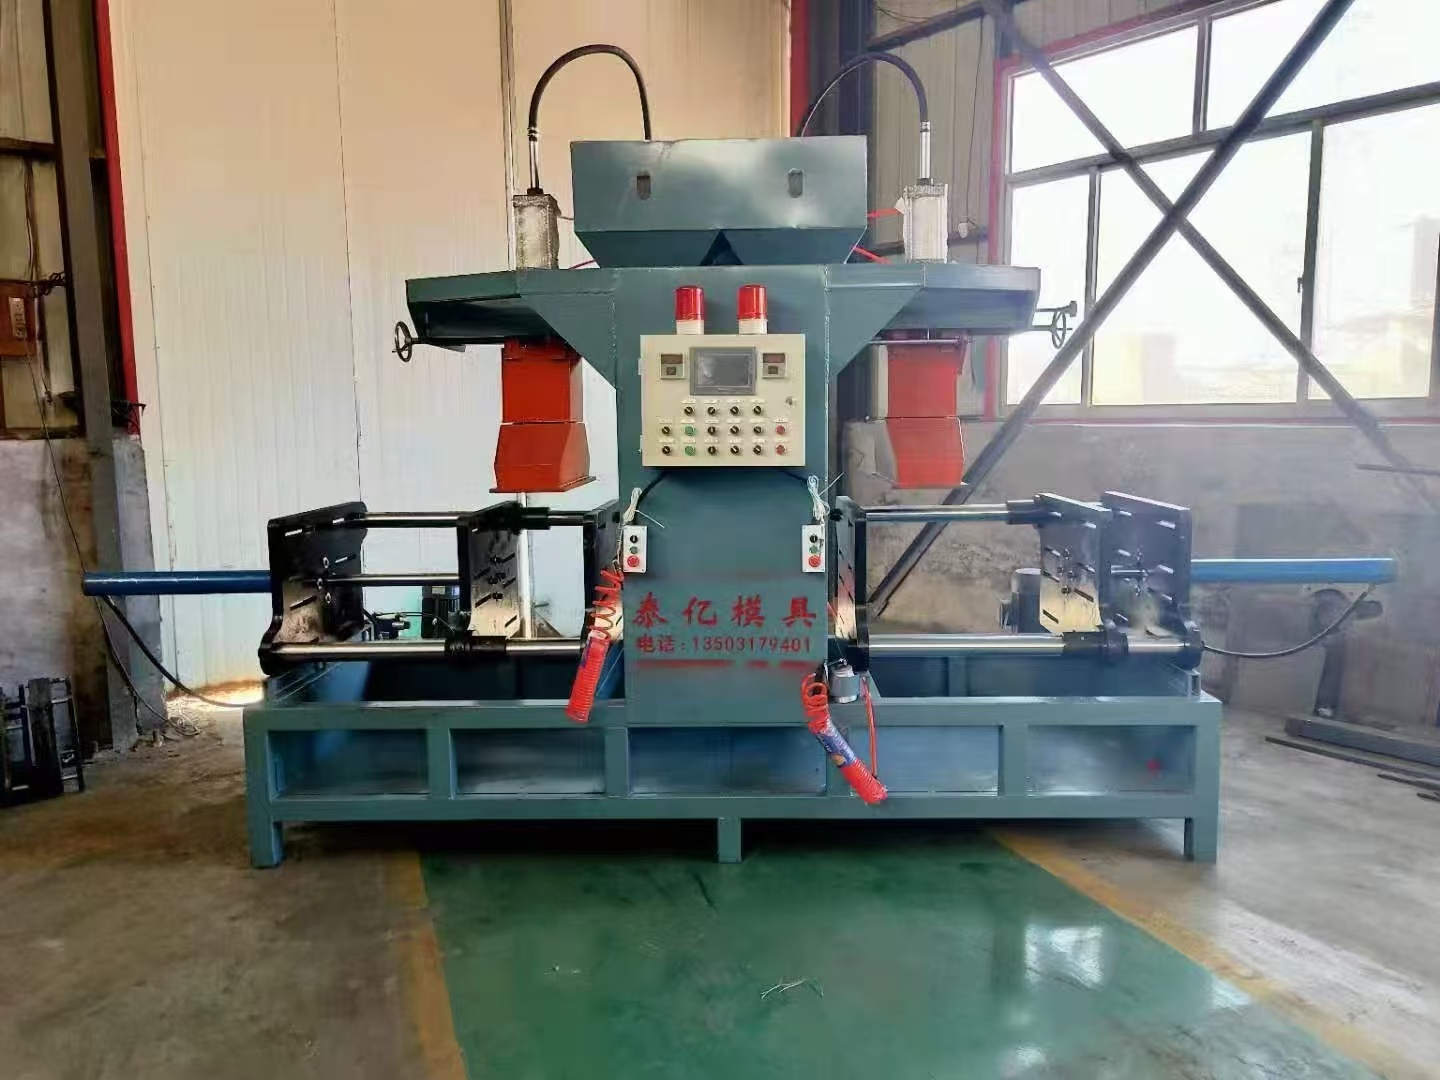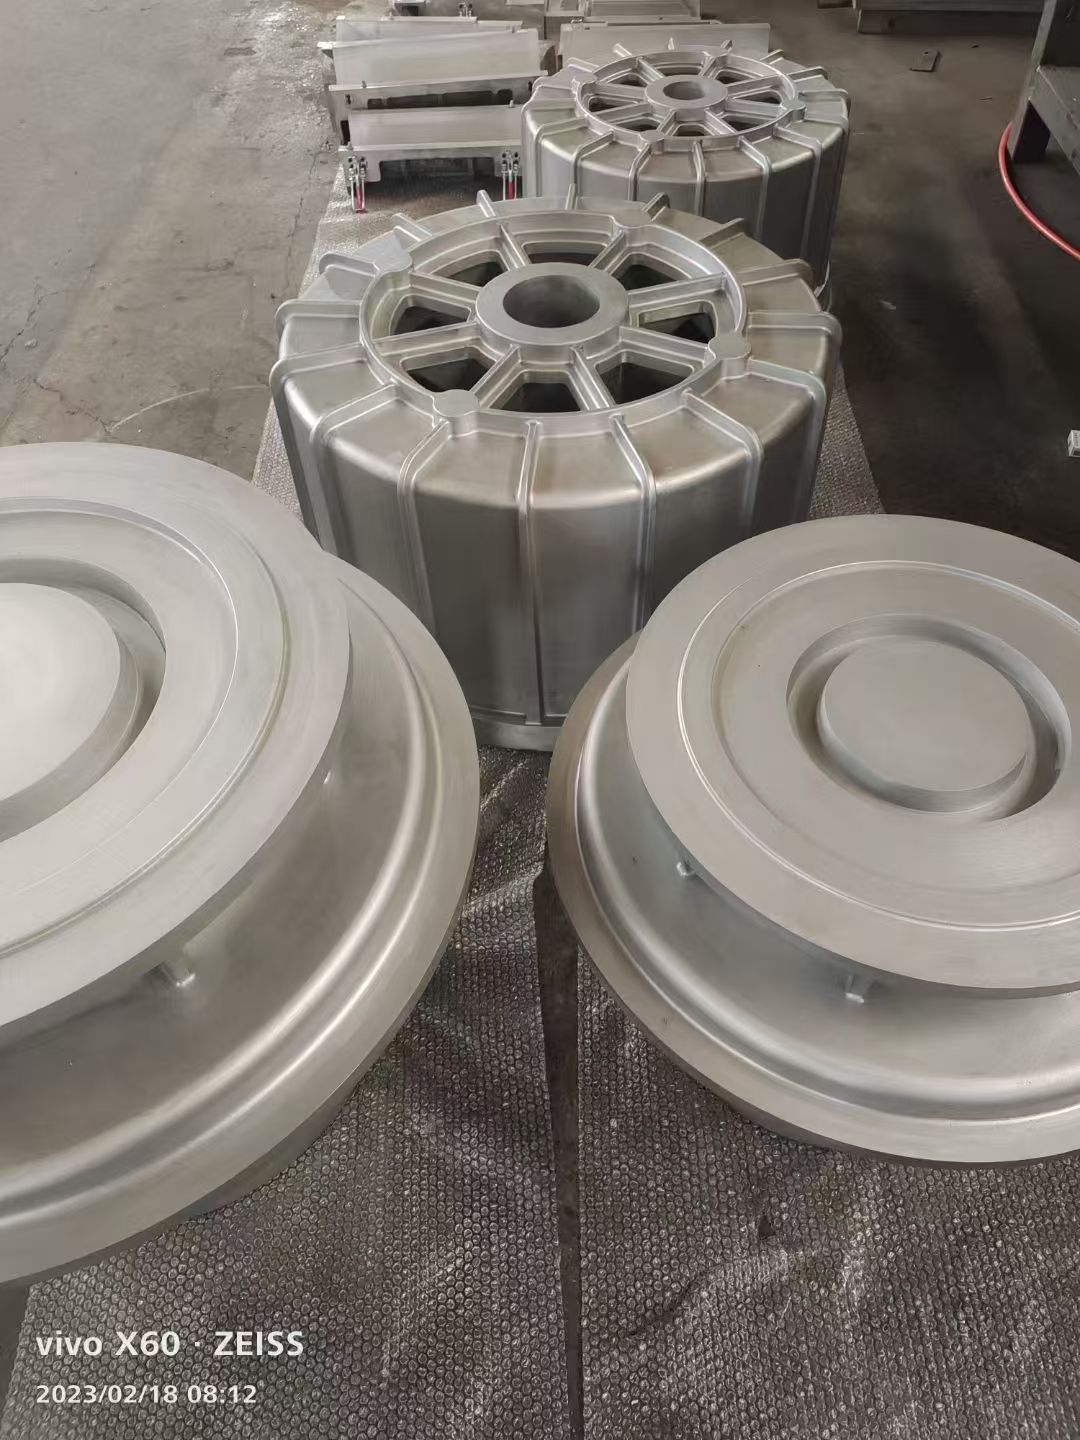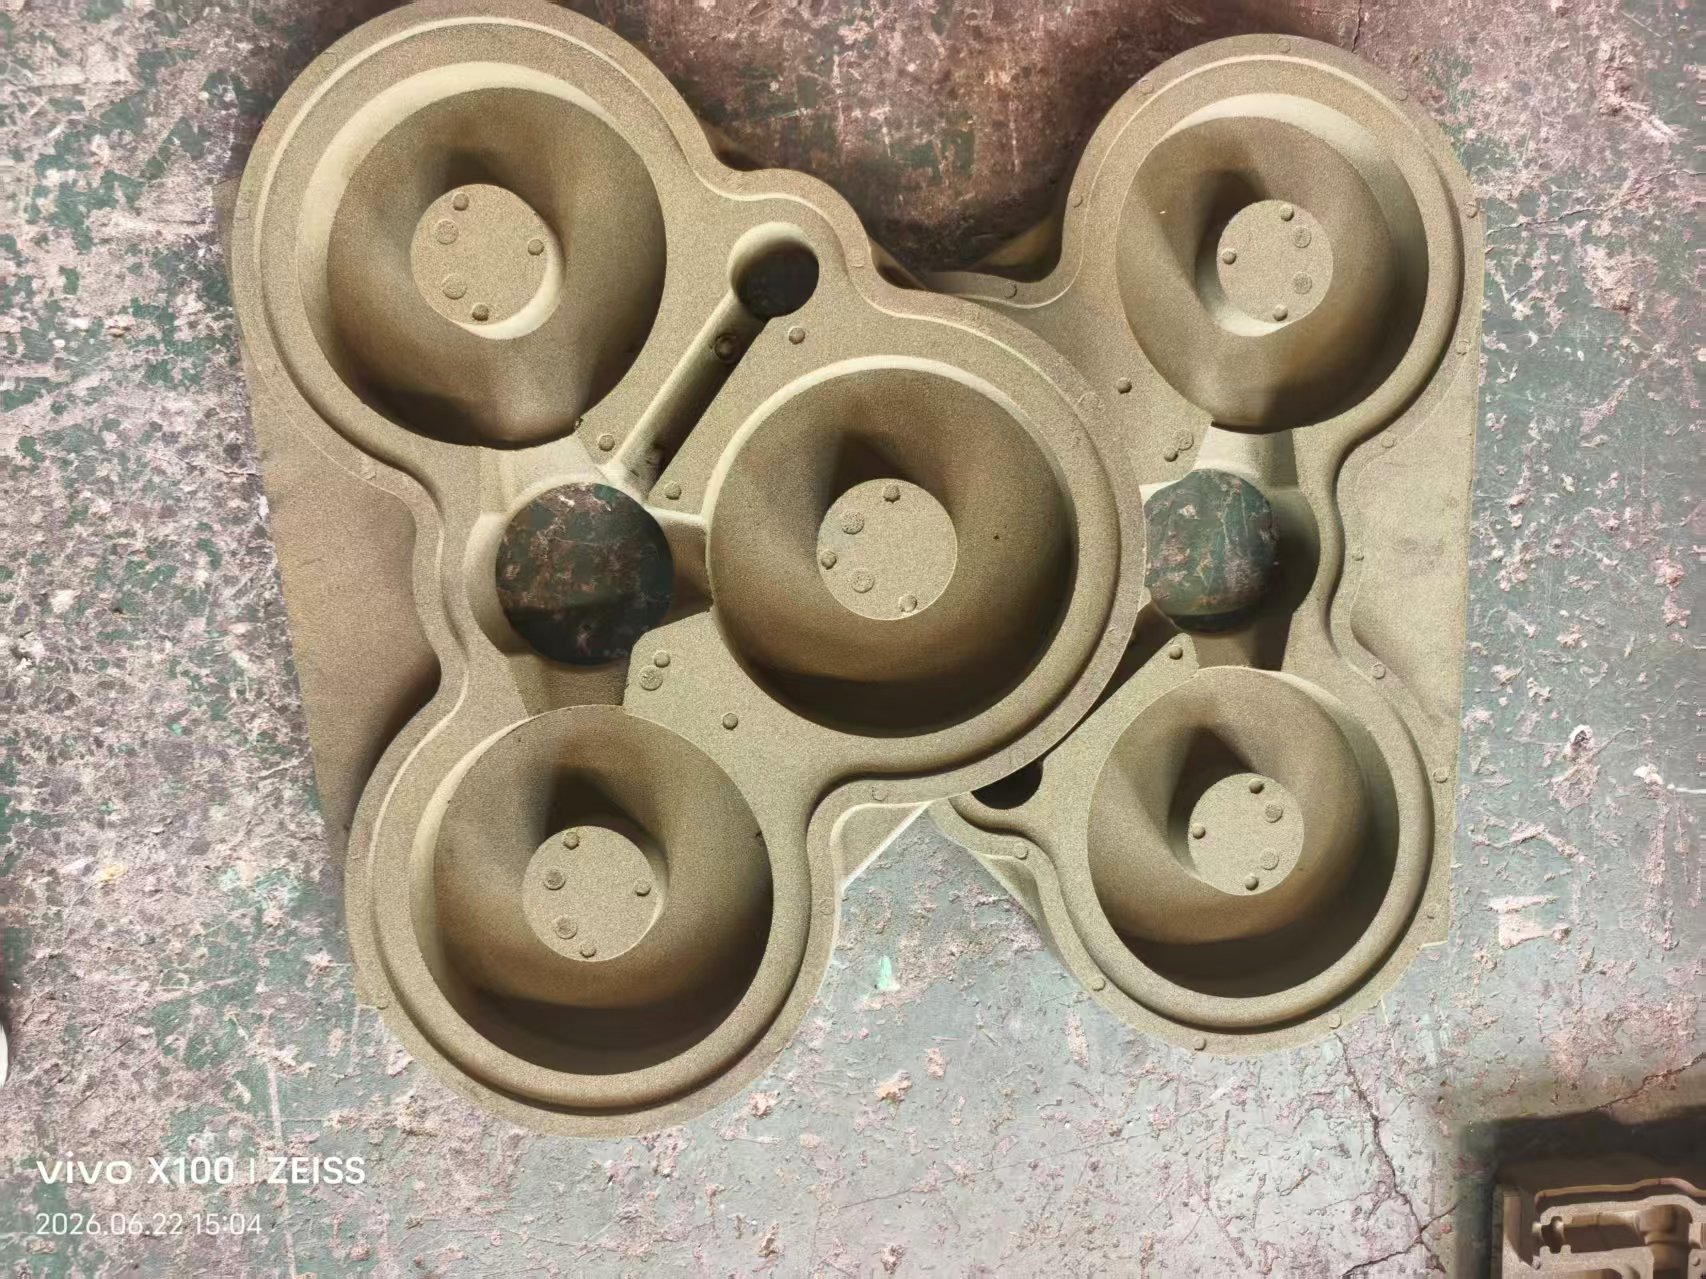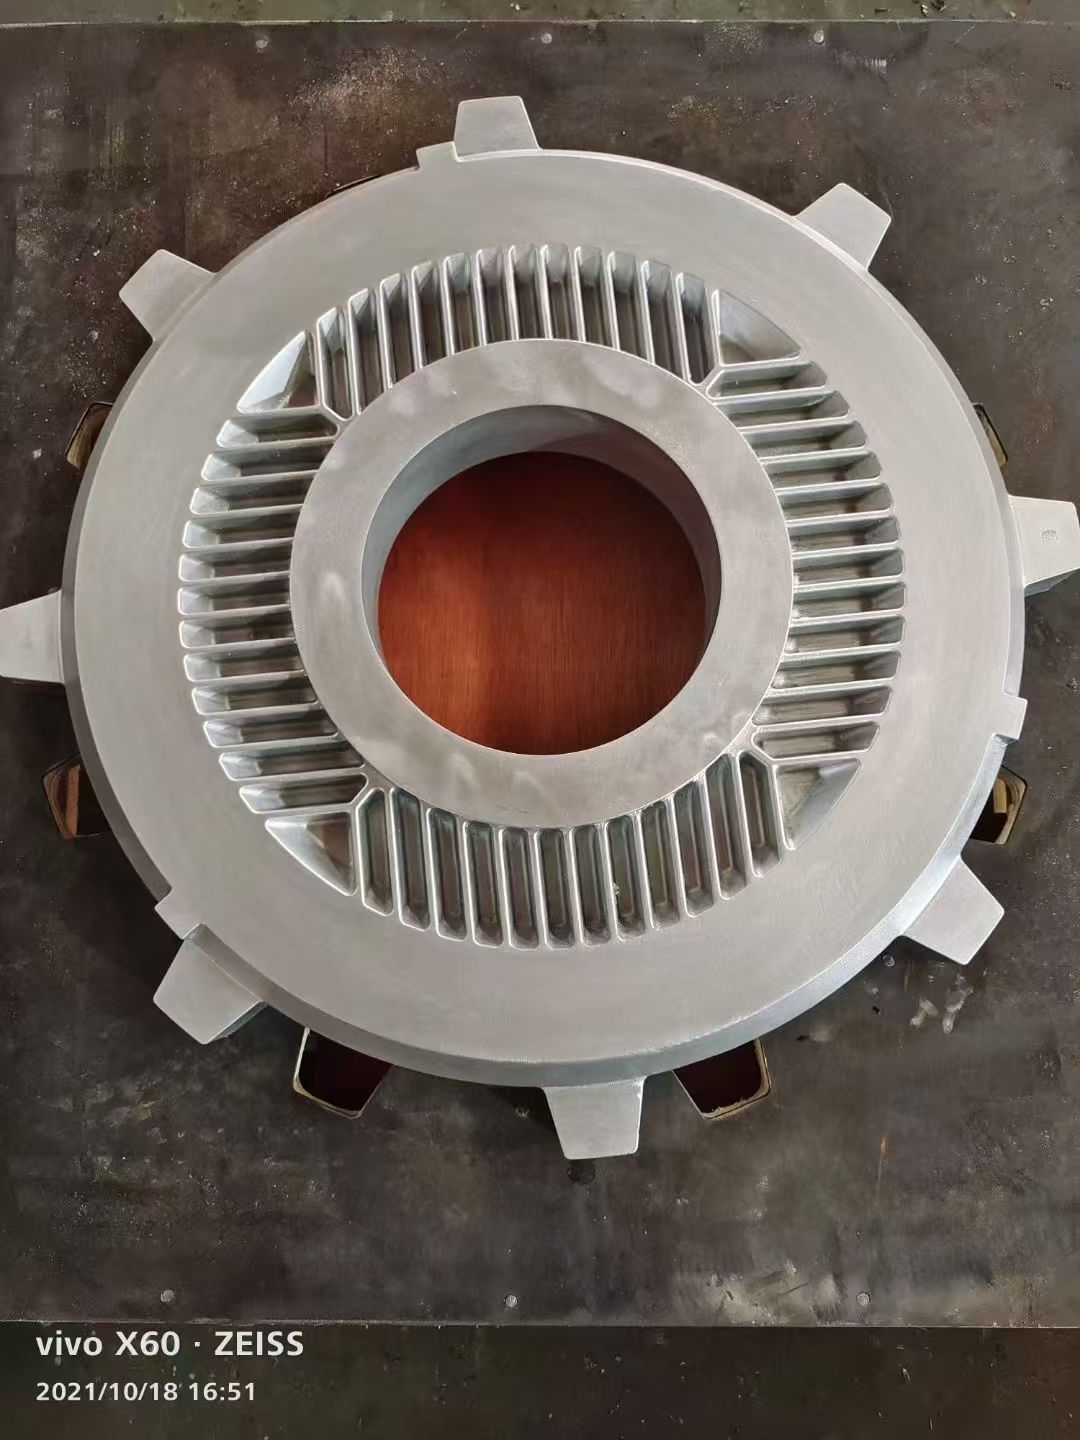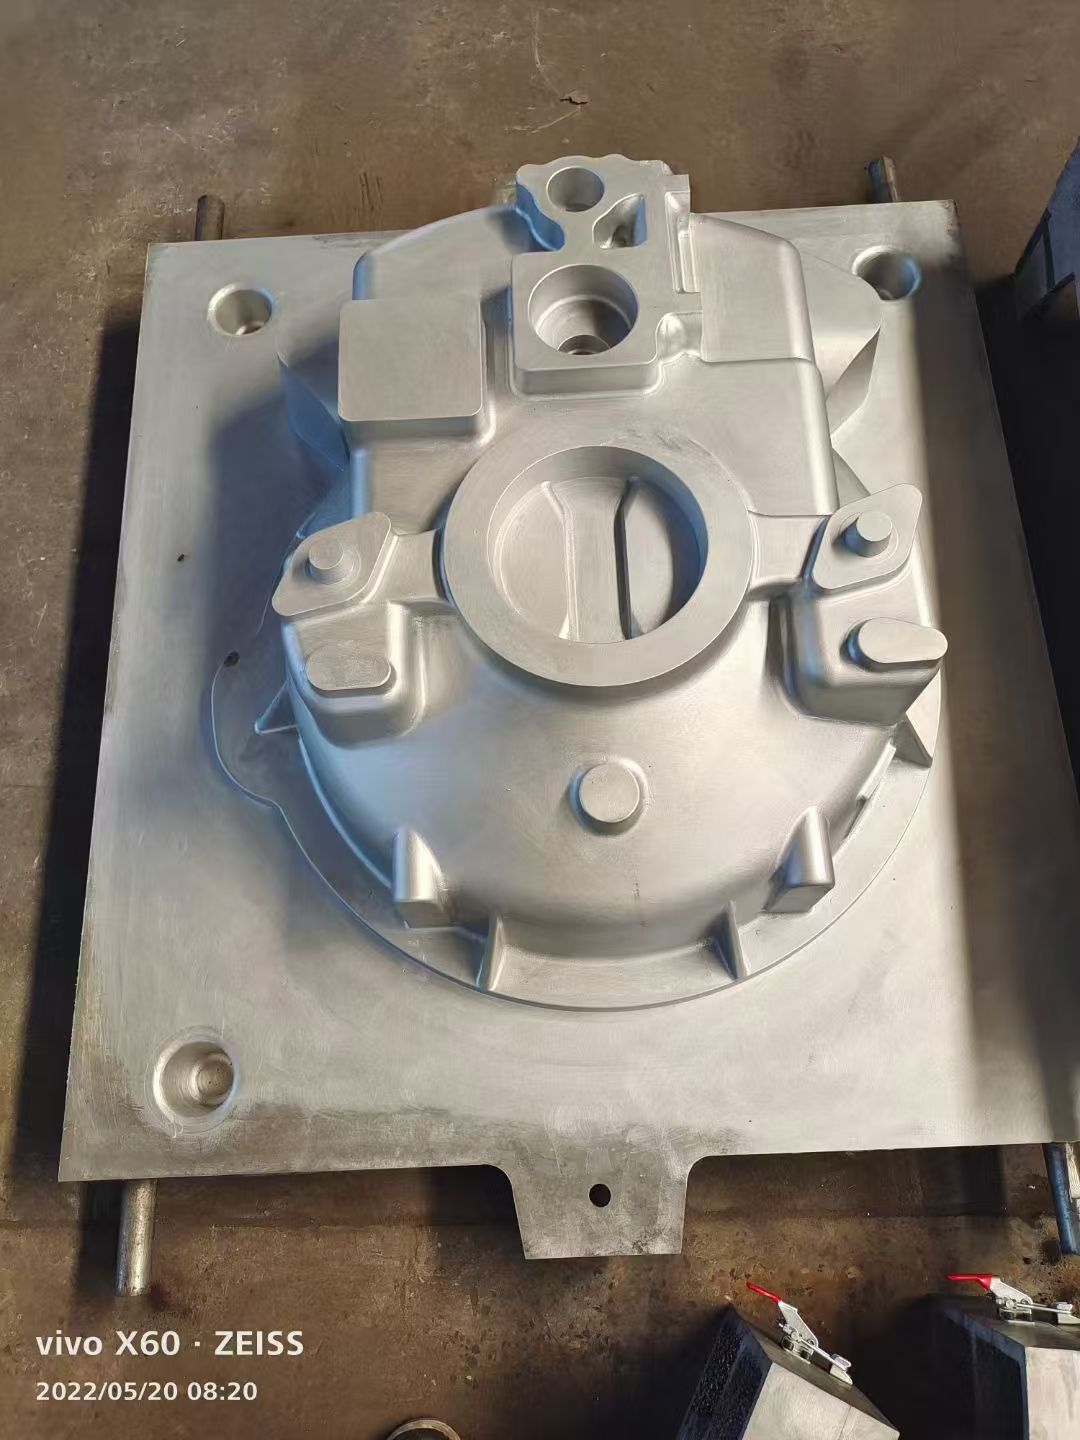
铸造模具是铸造生产体系里核心的工艺装备,是实现金属液成型、获得合格铸件的基础载体,广泛应用在机械制造、阀门水泵、汽车零部件、农机装备、工程机械、机床配件等众多工业领域。简单来说,铸造模具按照预先设计好的铸件外形与内腔结构,构建砂型或者型腔空间,将熔融金属注入型腔,冷却凝固之后,就能得到符合尺寸要求的铸件毛坯。铸造模具品类丰富,会根据铸造工艺的差异,分为覆膜砂模具、消失模模具、重力浇注模具、潮模砂型板模具等多个分支,不同类型模具适配不同生产规模、铸件结构以及材质要求,是整个铸造行业提质增效不可缺少的硬件基础。
铸造模具的整体设计工作,是决定铸件品质的首要环节。模具工程师拿到铸件图纸或者实物样品之后,不能直接照搬外形加工,需要综合考虑金属收缩率、铸件拔模斜度、浇冒口系统布局、排气通道设计、冷铁布置等多项工艺参数。金属在冷却过程中会发生收缩,如果模具尺寸没有预留合理收缩量,铸件成品尺寸就会出现偏差;拔模斜度设置不合理,会出现起模困难,容易造成砂型坍塌、铸件粘砂、缺肉等缺陷。浇冒口系统负责引导金属液平稳流入型腔,同时排出型腔内气体,补偿金属凝固收缩,防止铸件产生缩孔、缩松缺陷。排气结构设计尤为关键,型腔内部气体如果无法顺利排出,会在铸件表面或者内部形成气孔废品。在设计阶段,通常会借助三维建模软件完成结构搭建,部分复杂铸件还会利用铸造模拟软件,预判充型、凝固过程可能出现的各类缺陷,提前优化模具结构,从源头降低铸件生产废品率。
模具原材料的选型,直接影响模具的加工精度、使用稳定性以及服役寿命。铸造模具常用材料包含各类钢材、铝合金、树脂板材等,选材主要依据生产批量、铸件大小、工况温度、加工成本综合判定。小批量试制项目,会选用加工便捷、成本适中的材料;大批量连续生产工况,则先选用强度高、热稳定性的模具钢,必要时还会开展热处理加工,提升模具表面硬度,减少长期反复使用带来的磨损、变形问题。模具加工阶段,主要依靠数控加工中心完成型腔、分型面、定位结构的铣削加工,搭配车床、磨床等设备完成配套零部件制作。数控加工能够保障型腔曲面、配合位置的尺寸精度,降低手工加工带来的误差。加工完成之后,还要进行打磨、装配、合模校验,检查分型面贴合程度、定位销配合间隙,确认开合模动作顺畅,不存在卡滞、错位问题。
在实际生产应用当中,铸造模具的使用场景差异很大。小型铸件批量生产,模具结构相对简洁,开合模操作便捷;结构复杂、内腔多、壁厚不均匀的大型铸件,模具结构会随之复杂,需要拆分多个模块,设置多处抽芯机构,以此完成复杂砂型成型。模具投入生产之后,操作人员需要按照规范完成日常维护工作。每次使用完成,清理型腔表面残留型砂、杂物,检查分型面有无磕碰损伤,定期检查定位件、紧固件是否松动,做好润滑防护。良好的日常维护,可以延缓模具磨损,延长模具使用周期,持续保障铸件尺寸稳定。
铸造模具在生产过程当中,也会遇到各类常见问题。长期使用后,型腔表面磨损,会造成铸件尺寸超差、表面粗糙;模具存放环境潮湿,容易出现锈蚀,损伤型腔表面;模具吊装、搬运不当,分型面、尖角位置容易发生磕碰变形。出现这类情况,可通过补焊修型、打磨抛光、更换损坏配件等方式完成模具修复翻新,不需要直接整套更换,能够有效降低铸造企业的生产成本。
伴随国内制造业持续升级,铸造行业对于铸件精度、表面质量的要求持续提升,对应的铸造模具行业也在不断迭代升级。传统依靠经验设计、手工修模的模式,正在逐步转向三维数字化设计、仿真预判、精密数控加工的标准化生产模式。模具设计不再只关注外形复刻,而是和铸造工艺深度融合,兼顾成型质量、生产效率、模具耐用性。不同工艺路线的铸造模具各自发挥优势,覆膜砂模具适配精密砂芯制作,消失模模具适合复杂大件,重力模具用于重力浇注成型,多种模具方案可以满足不同客户的生产需求。铸造模具行业的发展,直接支撑着装备制造业铸件的生产供给,是工业产业链当中基础且重要的一环。